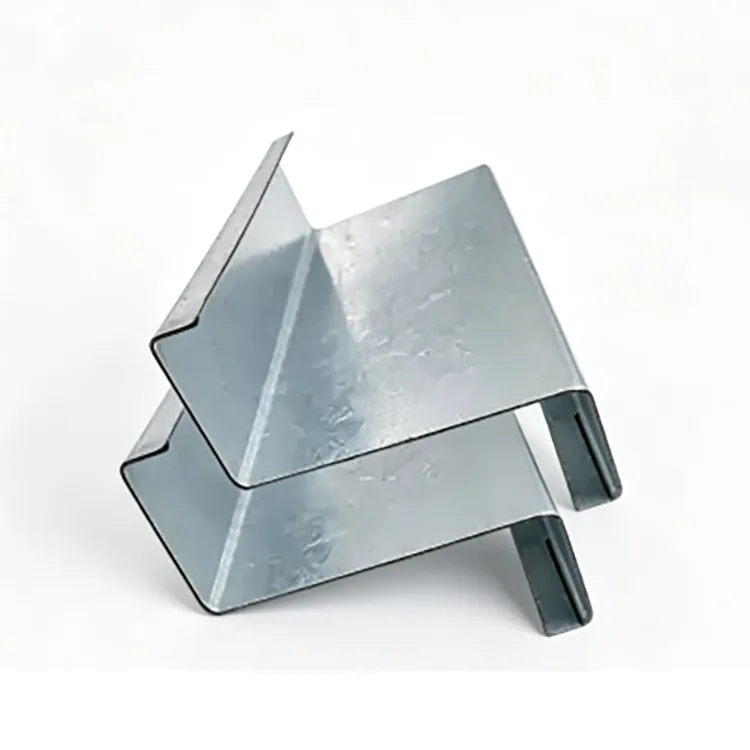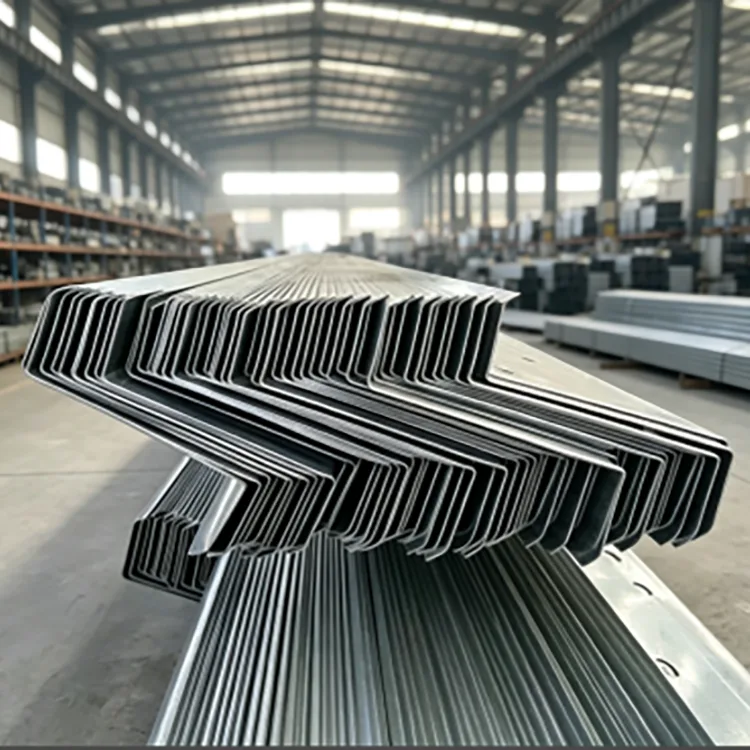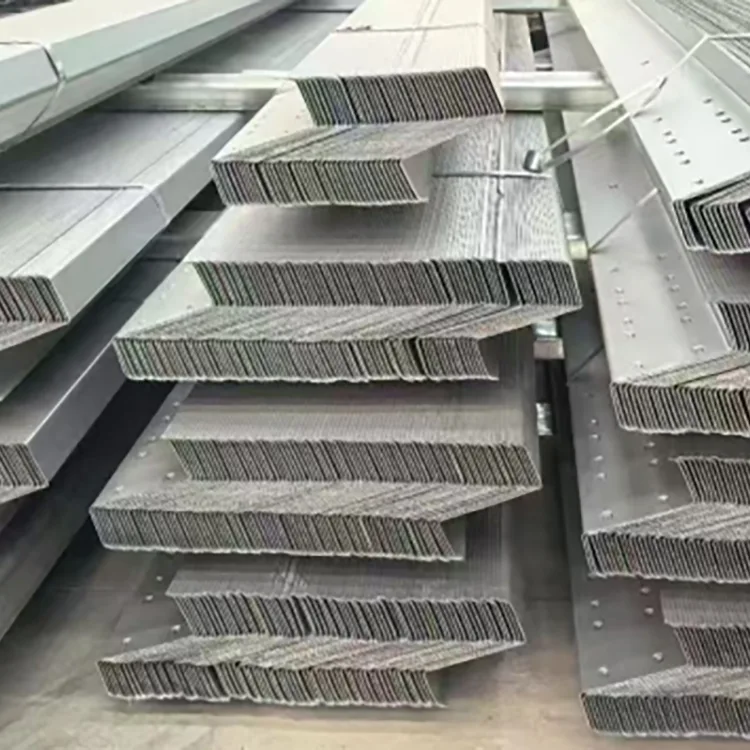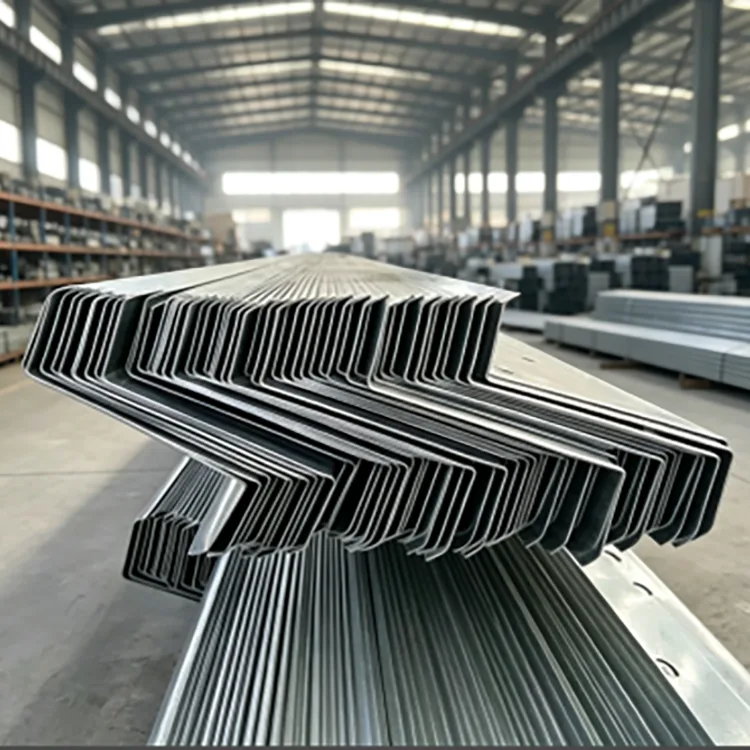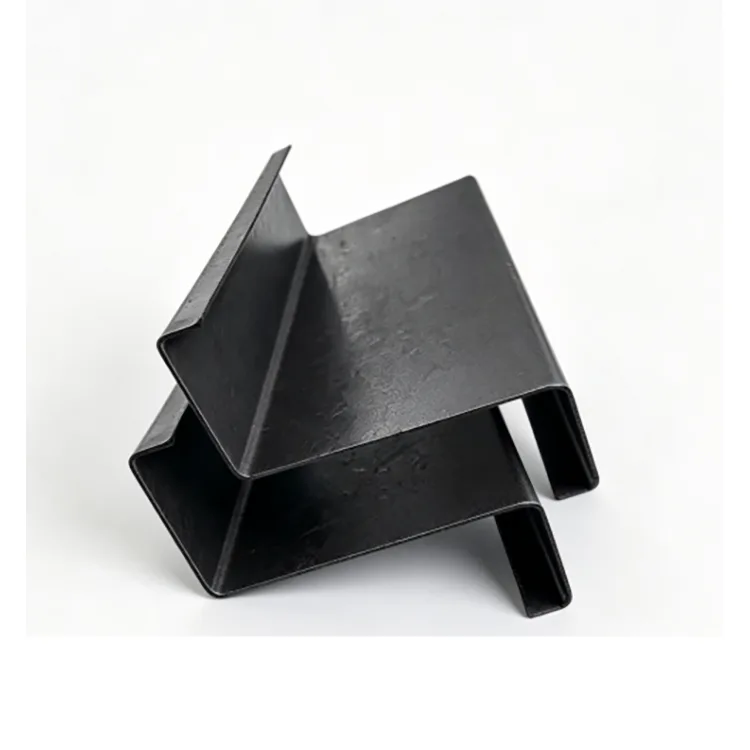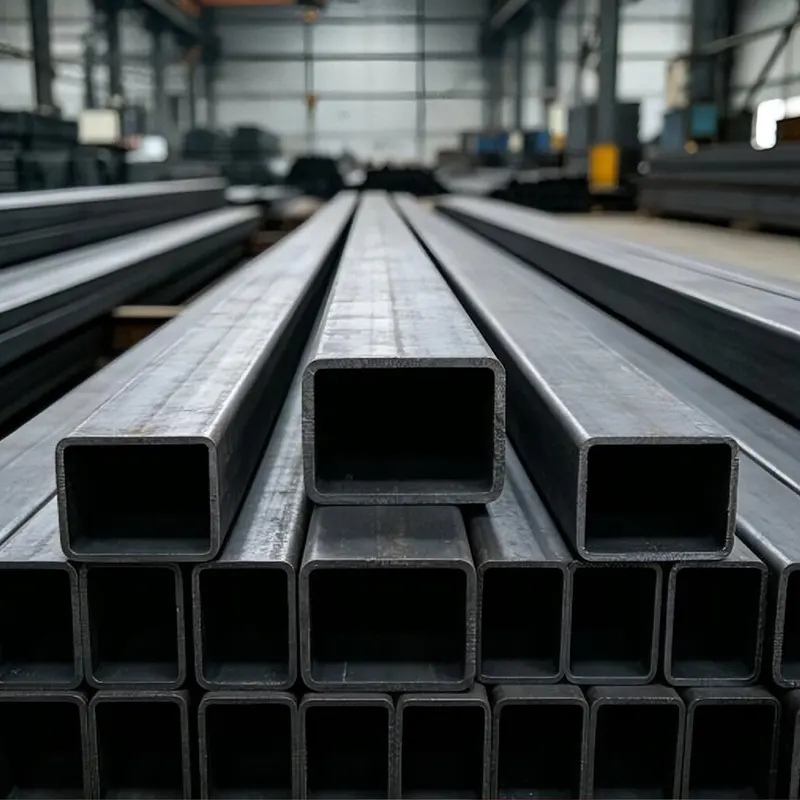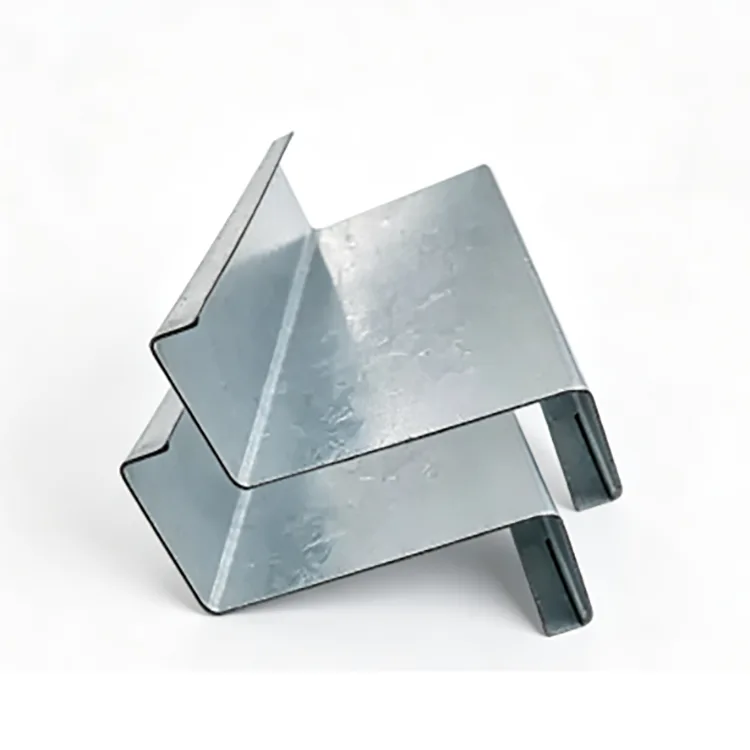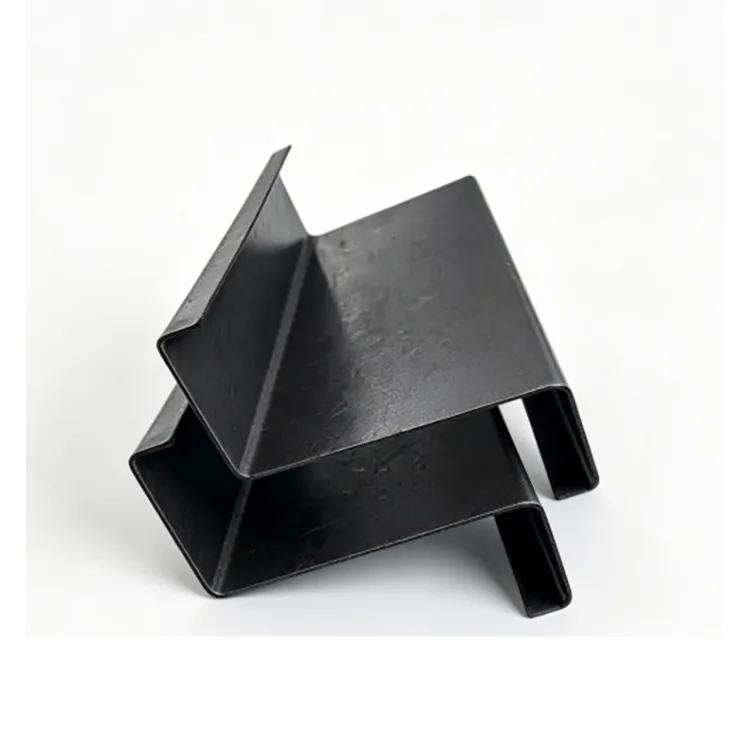
يتم تشكيل مدادة Z مجلفنة بالغمس الساخن في قسم Z أولاً ثم يتم جلفنتها كمقطع جانبي نهائي بعد ذلك. وهذا يمنح هياكل الأسقف المنحدرة ميزة التداخل التي يتمتع بها الفولاذ Z مع حماية الزوايا المشكلة ومناطق التوصيل والثقوب المثقوبة من التآكل الخارجي. يتم تحديده بشكل شائع لأسطح المصانع، والألواح الكهروضوئية على الأسطح، والمباني الساحلية، ومرافق الماشية والهياكل الصناعية الرطبة.
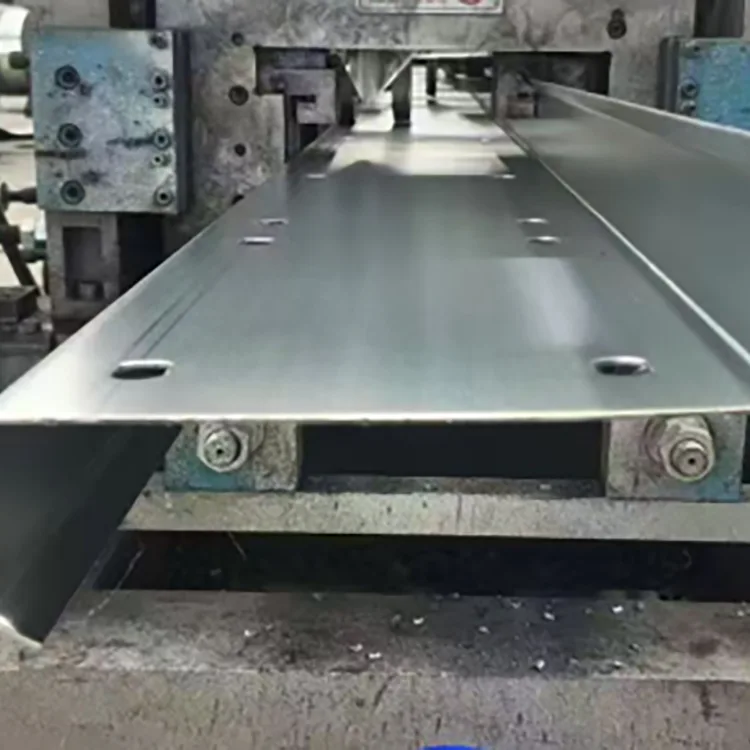
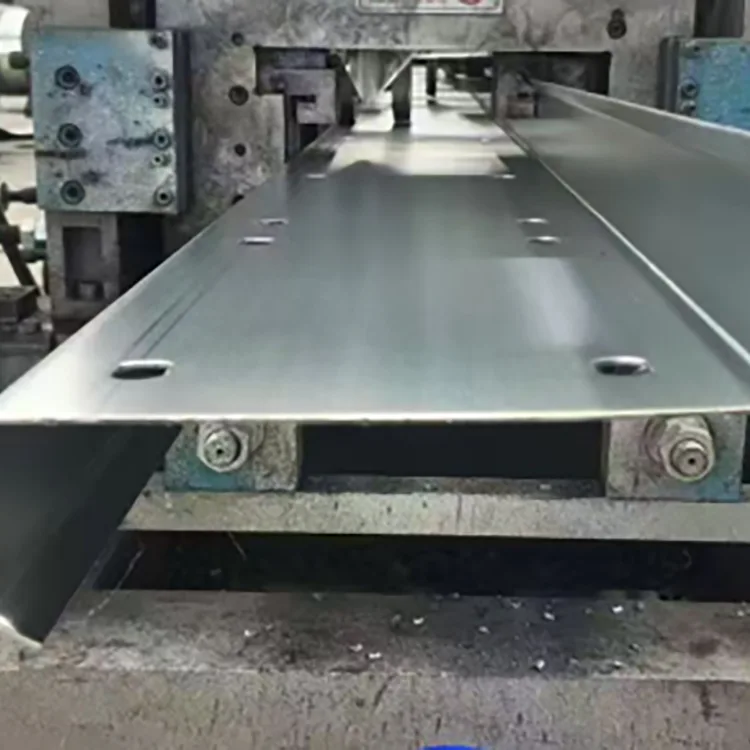
المدادة Z المجلفنة عبارة عن قسم هيكلي مشكل على البارد مصنوع من شريط الفولاذ Q235B أو Q355B. يمر الشريط من خلال بكرات تشكيل متعددة لإنشاء المظهر الجانبي Z، يليه القطع والتثقيب ومعالجة الزوايا. يتم بعد ذلك تخليل العضو النهائي، وصهره، وجلفنته بالغمس الساخن كقسم كامل.
يُستخدم الشكل Z بشكل أساسي على الأسطح المائلة لأن الأعضاء المتجاورة يمكن أن تتداخل عند أطرافها. وهذا يدعم خطوط المدادة المستمرة ويمكن أن يقلل من المفاصل المنفصلة مقارنة بأقسام C التقليدية. يمكن استخدامه أيضًا لتأطير الجدران والهياكل الفولاذية الخفيفة الأخرى عندما تتناسب هندستها وسعة الحمولة مع التصميم.
يعد تسلسل التصنيع مهمًا: يتم الانتهاء من التشكيل والقطع والتثقيب قبل الجلفنة، مما يسمح للقسم Z المكتمل ومناطقه المعالجة بتلقي طلاء الزنك أثناء مرحلة الجلفنة.
حيث يُحدث القسم Z فرقًا
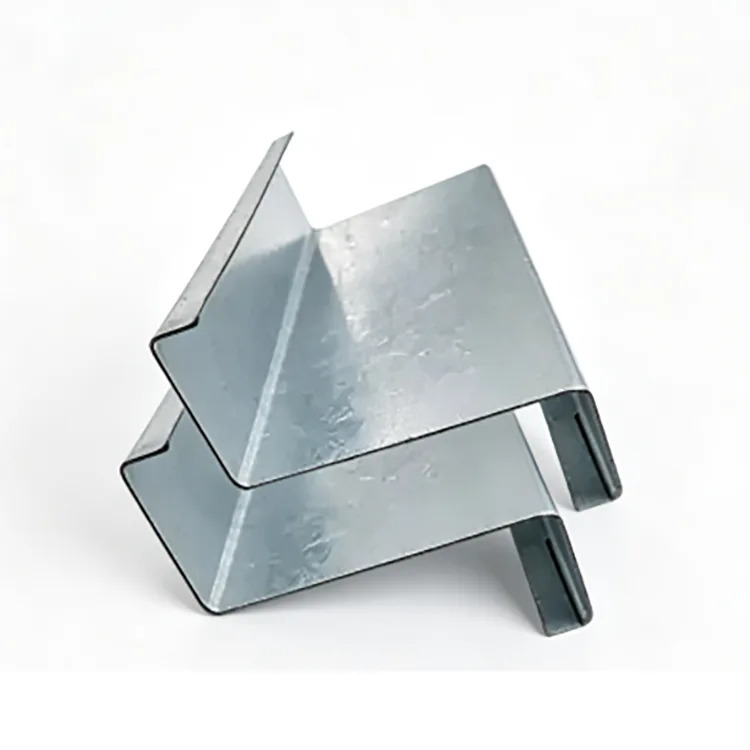
السمة المميزة للعمود Z هي التداخل بين الأعضاء المتجاورة.
على السطح المائل، يمكن أن تتداخل الحواف العلوية والسفلية للمقاطع Z المجاورة، مما يسمح لخط المدادة بالاستمرار عبر هيكل السقف. وهذا يمكن أن يقلل من أعمال القطع والتوصيل مقارنة بالأعضاء المنفصلة في كل فترة.
تعتبر الأسطح ذات المنحدر الذي يزيد عن 10 درجات أكثر ملاءمة بشكل عام للاستفادة من تداخل القسم Z. أقل من 8 درجات تقريبًا، قد توفر مدادة C ترتيبًا أبسط.
يمكن أيضًا استخدام مدادات Z كمدادات للحوائط. يجب أن يتبع القسم الأخير الرسومات الإنشائية وحساب الأحمال.
تتم الجلفنة بعد التصنيع
تتم معالجة الشريط الفولاذي أولاً في القسم Z النهائي. يتم الانتهاء من أعمال القطع والتثقيب والزاوية قبل دخول العضو إلى حمام الجلفنة. يتم بعد ذلك تنظيف الشكل الكامل وصهره وغمره في الزنك المنصهر عند درجة حرارة 450 درجة مئوية تقريبًا.
يسمح هذا التسلسل بجلفنة الزوايا المشكلة وفتحات التوصيل مع المظهر الجانبي المكتمل.
المواصفات الرئيسية
غرض
مواصفة
درجة الصلب
Q235B، Q355B
نطاق القسم
Z100-Z300
سمك الجدار
1.2-3.0 ملم
طريقة التشكيل
تشكيل لفة الباردة
طريقة الجلفنة
الجلفنة بالغمس الساخن بشكل عام بعد التشكيل
طلاء الزنك القياسي
≥85 ميكرومتر
زيادة الطلاء
120-180 ميكرومتر
طلاء عالي التآكل
200-275 ميكرومتر
سطح
تشطيب مجلفن بالغمس الساخن باللون الرمادي الفضي
متطلبات السطح
لا يوجد فولاذ مكشوف أو تراكم مفرط للزنك أو تقشير
يعالج
القطع، اللكم، قطع الزوايا، الإنتاج ذو الطول الثابت
معيار الفولاذ الهيكلي
جيجابايت/ت 6728-2025
معيار الجلفنة
إن آيزو 1461
يجب أن يتناسب طلاء الزنك مع بيئة التآكل
بالنسبة للتعرض الخارجي الداخلي العادي، مثل أسطح المصانع العادية والهياكل الكهروضوئية على الأسطح دون رذاذ الملح أو الغازات الكيميائية، فإن ≥85 ميكرومتر هي مواصفات البداية الشائعة.
بالنسبة لمباني الماشية وورش العمل الرطبة والهياكل الواقعة على ضفاف النهر، يوفر 120-180 ميكرومتر مستوى طلاء أعلى.
بالنسبة للمناطق الساحلية والموانئ والمصانع الكيماوية والمناطق المحيطة بمياه الصرف الصحي، يمكن زيادة النطاق الموصى به إلى 200-275 ميكرومتر.
بيئة
طلاء الزنك المقترح
جاف في الأماكن المغلقة
قد تكون مدادة Z غير المطلية كافية
عادي داخلي خارجي
≥85 ميكرومتر
تآكل رطب/متوسط
120-180 ميكرومتر
الساحلية / التآكل القوي
200-275 ميكرومتر
يجب تأكيد الطلاء النهائي وفقًا لبيئة التآكل الخاصة بالمشروع ومتطلبات التصميم.
Q235B أو Q355B؟
بالنسبة لأسطح المصانع العادية والهياكل الكهروضوئية على الأسطح والمباني الزراعية، يكون Q235B كافيًا بشكل عام عندما يتوافق القسم والسمك المطلوب مع الأحمال المحسوبة.
يعتبر Q355B مناسبًا للمدادات ذات المساحات الكبيرة ومناطق الثلوج الكثيفة ومناطق الرياح القوية والمشاريع الساحلية الصعبة. استنادًا إلى بيانات المشروع المقدمة، يمكن أن يوفر Q355B قدرة تحميل أعلى بنسبة 30% تقريبًا في نفس القسم في ظل ظروف قابلة للمقارنة. ما إذا كان هذا يسمح بقسم أصغر أو استهلاك أقل للصلب يجب تحديده من خلال الحساب الهيكلي.
ولذلك ينبغي اختيار درجة المواد وفقا للمتطلبات الهيكلية.
القسم Z واختيار سمك الجدار
يحدد ارتفاع القسم الشكل الهندسي العام للمدادة، بينما يؤثر سمك الجدار على مقاومة التحميل والتشوه.
مدادات سقف المصنع، والألواح الكهروضوئية على الأسطح، والمباني الفولاذية المشتركة
Z220-Z300
أسطح كبيرة، وأحمال ثلجية كثيفة، ومباني صناعية كبيرة
لسمك الجدار:
يتم استخدام 1.2-1.4 مم بشكل عام لتطبيقات الضميمة ذات الامتداد الصغير والحمل الخفيف.
1.5-2.0 ملم هو النطاق الشائع لمدادات أسطح المصانع والهياكل الكهروضوئية على الأسطح.
يكون 2.2-3.0 ملم أكثر ملاءمة عندما يكون السقف ذو امتدادات أكبر أو ثلوج أو رياح أو أحمال هيكلية أكبر.
يجب تحديد ارتفاع القسم وسمكه مع الامتداد والتباعد بين المدادات وحمل السقف والانحراف المسموح به.
حيث يتم استخدام المدادة Z المجلفنة
أسقف المصانع الفولاذية: مدادات السقف ومدادات الجدران للمباني الصناعية المكشوفة.
الأنظمة الكهروضوئية على الأسطح: يمكن للأسطح المنحدرة بشكل خاص حيث يتداخل القسم Z أن تبسط ترتيب المدادة.
المباني الساحلية: أنظمة السقف والسياج المكشوفة بالقرب من السواحل والموانئ، باستخدام طلاء الزنك المتزايد عند اللزوم.
هياكل الثروة الحيوانية والزراعية: حظائر عالية الرطوبة، والدفيئات الزراعية والمباني الأخرى حيث يمكن أن يؤدي التكثيف إلى تسريع تآكل الفولاذ.
المنشآت الصناعية الرطبة: تأطير السقف والجدران حول ورش العمل حيث يتطلب الفولاذ الأسود العادي حماية إضافية من التآكل.
الهياكل الفولاذية الخفيفة الخارجية: الهياكل البلدية وغيرها من الهياكل ذات الأسطح المائلة المكشوفة.
ما الذي تضيفه الجلفنة بالغمس الساخن
يوفر طلاء الزنك حماية الحاجز والحماية التضحية. إنه يفصل الركيزة الفولاذية عن الرطوبة والأكسجين، بينما يمكن للزنك أيضًا توفير الحماية الكهروكيميائية حول مناطق صغيرة من تلف الطلاء المحلي.
وهذا مفيد لمدادات السقف لأن إعادة طلاء هيكل السقف المثبت أصعب من معالجة الفولاذ على مستوى الأرض.
توفر الجلفنة بالغمس الساخن الحماية من التآكل عبر الأسطح المشكلة. إنه ليس بديلاً عن الصرف المناسب أو تصميم التوصيل أو إصلاح الموقع بعد القطع واللحام.
ثلاث مقارنات مشتركة للمشتريات
المدادة المجلفنة على شكل حرف Z مقابل المدادة على شكل حرف C المجلفن
تكون المدادة على شكل حرف Z مفيدة بشكل خاص عندما تتداخل العناصر المتجاورة على طول السقف المائل. غالبًا ما تكون المدادة C أكثر ملاءمة للأسطح أو التخطيطات المسطحة حيث لا يوفر التداخل سوى فائدة عملية قليلة.
المدادة Z المجلفنة مقابل المدادة Z المطلية
يوفر الطلاء حماية للسطح، ولكن يجب مراعاة الضرر حول الزوايا والثقوب والجروح ونقاط الاتصال. يتم تطبيق الجلفنة بالغمس الساخن على المظهر الجانبي المكتمل ويوفر الحماية من التآكل للفولاذ المكشوف. لا ينبغي التعامل مع العمر الافتراضي "5-10 مرات" الذي يتم اقتباسه غالبًا كقاعدة عامة لأن أداء الطلاء يعتمد بشكل كبير على نظام الطلاء والتحضير والتعرض.
المدادة على شكل Z المجلفنة بالغمس الساخن مقابل المدادة على شكل Z المجلفنة كهربائيًا
عادة ما تكون الطلاءات المجلفنة بالكهرباء أرق بكثير من الطلاءات المجلفنة بالغمس الساخن. بالنسبة للتعرض الخارجي على المدى الطويل، يتم تحديد الجلفنة بالغمس الساخن بشكل عام عند الحاجة إلى حماية كبيرة من الزنك.
ما يجب على المشترين التحقق منه قبل الطلب
بالنسبة لمشروع السقف المصمم هندسيًا، يجب أن يحدد الطلب أكثر من مجرد "مدادة Z".
القسم: Z100 – Z300 أو ملف تعريف خاص بالرسم.
سمك الجدار: 1.2-3.0 ملم.
درجة الفولاذ: Q235B أو Q355B.
طلاء الزنك: ≥85 ميكرومتر، 120-180 ميكرومتر أو 200-275 ميكرومتر حسب التعرض.
الطول: الطول القياسي أو الثابت غير القياسي.
التثقيب: قطر الثقب والتباعد والموقع حسب الرسومات.
السطح: مجلفن بالغمس الساخن بعد التشكيل والتصنيع.
إن المواصفات الواضحة مثل Q355B / Z200 / 2.0 مم / 200 ميكرومتر من الزنك / الطول الثابت / المثقوب مسبقًا من الأسهل على الشركة المصنعة أن تقوم بالاقتباس والإنتاج بشكل متسق مقارنة بالطلب العام لـ "الفولاذ Z المجلفن".
الاتصال ومعالجة الموقع
ويفضل أن يتم الانتهاء من القطع والتثقيب الرئيسي قبل الجلفنة. إذا كان لا يمكن تجنب الحفر أو القطع الإضافي في الموقع، فيجب تنظيف الفولاذ المكشوف ومعالجته بطبقة إصلاح مناسبة غنية بالزنك.
اللحام يزيل الزنك حول اللحام. بعد اللحام، يجب تنظيف المنطقة وإصلاحها. عندما يسمح التصميم الهيكلي بذلك، تكون الوصلات المثبتة بمسامير أسهل في الإدارة على المدادات المجلفنة.
التصنيع ومراقبة الجودة
يبدأ التحكم في الإنتاج بشريط الفولاذ. يتم فحص الملف الوارد للتأكد من الدرجة والسمك وحالة السطح قبل تشكيل اللفة.
أثناء التشكيل، تركز فحوصات الأبعاد على ارتفاع القسم، وهندسة الحافة، وسمك الجدار، والاستقامة والالتواء. يتم فحص التثقيب وفقًا للرسم المعتمد.
بعد الجلفنة، يتم فحص الطلاء للتأكد من التغطية والسمك والمظهر والعيوب مثل المناطق العارية أو التقشير أو تراكم الزنك الزائد. يتم أيضًا فحص دقة الطول الثابت والاستقامة الشاملة قبل التعبئة.
مرجع اختيار المشروع
سقف المصنع الداخلي شديد الانحدار أو الألواح الكهروضوئية على السطح: Q235B، Z160-Z200، 1.5-2.0 مم، ≥85 ميكرومتر.
الماشية أو الورشة الرطبة أو مشروع على ضفاف النهر: Q235B أو Q355B، 120-180 ميكرومتر.
المشروع الساحلي أو الميناء: Q355B، 200-275 ميكرومتر، مع تحديد سمك الجدار للحمل الهيكلي.
سقف واسع النطاق مع رياح شديدة أو ثلوج: Q355B، وقسم Z أكبر وسمك جدار يتراوح بين 2.2 و3.0 مم عند الحاجة.
السقف الداخلي الجاف: قد تكون مدادة Z غير المطلية على البارد خيارًا أكثر اقتصادا.
التعليمات
س1. هل سيتضرر طلاء الزنك عندما تتداخل مدادات Z؟
لا ينبغي أن يتسبب تداخل المسامير العادي في تقشير مساحة كبيرة عندما يكون للطلاء المجلفن التصاق جيد. يمكن إصلاح الأضرار الميكانيكية الصغيرة باستخدام طلاء إصلاح غني بالزنك.
س2. هل يمكن لحام مدادات Z المجلفنة؟
نعم، لكن طبقة الزنك المحيطة باللحام سوف تتضرر بالحرارة. يجب تنظيف المنطقة الملحومة وإصلاحها بعد اللحام. يُفضل عمومًا التوصيلات المثبتة بمسامير حيثما كان ذلك عمليًا.
س3. هل المدادة Z مناسبة للأسطح فقط؟
لا، يمكن استخدامه أيضًا كمدادة للحائط. ومع ذلك، غالبًا ما تكون مدادات C أكثر ملاءمة لأنظمة الجدران لأن تداخل القسم Z أقل فائدة في تأطير الجدار الرأسي.
س 4. هل يمكن استخدام المدادة Z المجلفنة في مشروع كهروضوئي على السطح لمدة 25 عامًا؟
ويمكن تحديده للهياكل الكهروضوئية طويلة العمر، ولكن يجب أن يكون طلاء الزنك مطابقًا للبيئة الفعلية. يجب ألا تستخدم المشاريع الداخلية والساحلية نفس سمك الطلاء تلقائيًا.
س5. كيف يمكنني التعرف على المدادة Z التي تم جلفنتها قبل تشكيلها؟
افحص الزوايا المشكلة للتأكد من عدم وجود تكسير أو تقشير مستمر لطلاء الزنك. بالنسبة للشراء، تأكد من عملية الشركة المصنعة واطلب تشكيل القسم Z وتثقيبه قبل الجلفنة بالغمس الساخن.
س6. هل يمكن للشركة المصنعة توفير مدادات Z مثقوبة مسبقًا؟
نعم. يمكن إنتاج حجم الثقب والتباعد والموضع وفقًا للرسومات الهيكلية. كما يسمح استكمال التثقيب قبل الجلفنة للمناطق المعالجة باستقبال الزنك أثناء مرحلة الجلفنة.
س7. ما هو طلاء الزنك الذي يجب استخدامه بالقرب من الساحل؟
للحصول على تعرض ساحلي قوي، يمكن تحديد طلاء يتراوح من 200 إلى 275 ميكرومتر كشرط أساسي. يجب أن يتم تحديد الطلاء النهائي وفقاً لظروف التآكل الخاصة بالمشروع والمواصفات المعمول بها.
س8. هل المدادة Z الأكثر سمكًا هي الأفضل دائمًا؟
لا، فالجدار السميك يزيد من استهلاك الفولاذ وتكلفته. يعتمد السُمك الصحيح على الامتداد والتباعد وأحمال الرياح والثلوج وارتفاع القسم والحساب الهيكلي.
الكلمات الساخنة: مُصنع Z Purlin المجلفن، مورد Z Purlin، الصلب المجلفن Z Purlin
نحن نستخدم ملفات تعريف الارتباط لنقدم لك تجربة تصفح أفضل، وتحليل حركة مرور الموقع، وتخصيص المحتوى. باستخدام هذا الموقع، فإنك توافق على استخدامنا لملفات تعريف الارتباط. سياسة الخصوصية